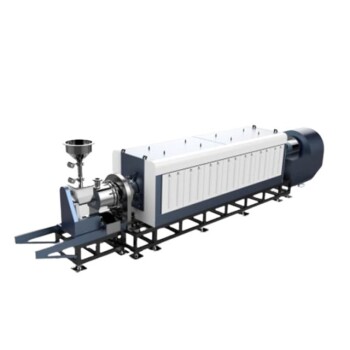
Un puente crítico en el procesamiento automatizado de polvos, los hornos de calentamiento rotativos y las unidades de calentamiento por inducción se integran directamente entre la etapa de desaglutinado/desengrase térmico y la prensa de forja de alta velocidad. Los manipuladores robóticos transfieren las preformas de polvo compactado desde el horno de eliminación de lubricante hacia el módulo de calentamiento, donde un acondicionamiento térmico preciso y rápido lleva a cada preforma de manera uniforme a su temperatura de forja (típicamente de 850 °C a 1.150 °C) justo antes de que la prensa se cierre. Esta transferencia automatizada y sin interrupciones minimiza la oxidación, evita las pérdidas térmicas y asegura la microestructura exacta necesaria para obtener piezas de alta densidad y precisión dimensional.
La integración de hornos rotativos o calentadores por inducción no se trata solo de aplicar calor; es un paso sincronizado, con atmósfera controlada y ejecutado robóticamente que convierte un compacto de polvo frágil en una pieza forjable sin esperas y sin variaciones térmicas. Esto es lo que hace que la forja de polvos de alto volumen sea metalúrgicamente sólida y económicamente viable.
El papel del calor en una línea de polvo automatizada
En una línea de forja de polvos totalmente automatizada, cada segundo cuenta. La unidad de acondicionamiento térmico no es una máquina aislada; es un nodo cronometrado en una coreografía continua.
Por qué la ubicación es importante
El módulo de calentamiento se sitúa justo después del horno de desengrase o presinterizado. En este punto, al compacto se le han evaporado los lubricantes, pero sigue siendo altamente sensible a las caídas de temperatura. Retrasar el calentamiento o romper la atmósfera protectora en este punto causaría oxidación superficial y choque térmico.
Flujo continuo, no procesamiento por lotes
Los hornos rotativos suelen elegirse porque su diseño de solera o tambor giratorio procesa las piezas en un flujo ininterrumpido. Para las unidades de inducción, la disposición de la bobina y el manejo de las piezas están diseñados para un flujo de una pieza tras otra, igualando perfectamente la cadencia de la prensa de forja posterior.
Cómo se integran los hornos de calentamiento rotativos
Los hornos rotativos aportan calor radiante continuo y uniforme al corazón de la línea. Su integración se centra en la homogeneidad térmica y el acoplamiento robótico.
Precalentamiento uniforme sin puntos calientes
El mecanismo giratorio, ya sea una solera o un tambor inclinado, asegura que cada preforma reciba el mismo perfil de calentamiento. La evidencia complementaria destaca que la combinación de rotación y calentamiento eléctrico externo proporciona una distribución radial de temperatura constante, esencial al procesar piezas que varían ligeramente en masa o forma pero que deben llegar a la prensa dentro de un estrecho rango de 850–1.150 °C.
Transferencia robótica a matrices calentadas
Los manipuladores robóticos extraen las preformas directamente de la salida del horno rotativo y las colocan en matrices de forja, que se mantienen a 200–300 °C. Esto evita cualquier enfriamiento entre el horno y la prensa, manteniendo la trayectoria térmica intacta. Los robots están programados con una repetibilidad de sub-segundo, por lo que la temperatura de la pieza al contacto con la matriz es una constante conocida, eliminando una variable importante del proceso de forja.
Continuidad de la atmósfera protectora
Debido a que el horno rotativo puede sellarse y purgarse con gases inertes o reductores, todo el segmento de calentamiento evita la oxidación. Las referencias complementarias confirman que los hornos rotativos son estándar para la calcinación y el tostado de materiales granulares bajo atmósferas controladas; el mismo principio se aplica aquí para los compactos de metal en polvo.
Cómo se integran las unidades de calentamiento por inducción
Las unidades de inducción ofrecen un modelo de integración diferente, diseñado para la velocidad, la precisión localizada y la energía instantánea bajo demanda.
Control de lazo cerrado pirométrico
La referencia principal enfatiza el monitoreo de temperatura pirométrico, lo que significa que cada estación de bobina de inducción está equipada con sensores sin contacto. Si la temperatura superficial de una preforma se desvía, la potencia de la bobina se ajusta en milisegundos. Esto garantiza que cada pieza alcance su temperatura de forja exacta, independientemente de las variaciones menores en la densidad o masa entrante.
Huella compacta, alto rendimiento
Los calentadores por inducción se colocan directamente en la trayectoria del robot después del desengrase. A menudo, la preforma se detiene bajo la bobina solo unos segundos antes de que el manipulador la gire hacia la prensa. Esto acorta drásticamente la cola "caliente", minimizando el crecimiento del grano y preservando microestructuras finas.
Riesgo de oxidación minimizado
Dado que el calentamiento es rápido como un destello y puede ocurrir bajo una cubierta de gas inerte localizado, las capas de oxidación son casi inexistentes. La referencia principal señala que la operación bajo atmósferas protectoras es una ventaja central, y la velocidad de la inducción facilita la gestión de la atmósfera en comparación con los ciclos de remojo prolongados.
Comprendiendo las compensaciones
No existe un método de calentamiento universalmente superior. Tanto los sistemas rotativos como los de inducción introducen sus propias limitaciones.
Limitaciones del horno rotativo
Un horno rotativo requiere un mayor espacio en el suelo y una mayor masa térmica, lo que se traduce en tiempos de puesta en marcha y estabilización más largos. Si la mezcla de producción cambia con frecuencia, enfriar y recalentar el horno a un nuevo punto de ajuste puede causar tiempo de inactividad. La uniformidad, aunque excelente para cargas a granel, puede mostrar ligeras diferencias entre el borde y el núcleo en piezas de sección gruesa si la velocidad de rotación no está bien ajustada.
Limitaciones de la unidad de inducción
El calentamiento por inducción es inherentemente de línea de visión y puede tener dificultades con geometrías complejas que contienen huecos profundos o secciones transversales variables. Las piezas con esquinas afiladas pueden concentrar el flujo magnético y sobrecalentarse. El proceso exige un diseño de bobina preciso y un control estricto; el capital inicial y el herramental para cada geometría de pieza pueden ser altos.
El desafío de la atmósfera
Ambas tecnologías prometen una oxidación reducida, pero la integridad de la atmósfera protectora debe mantenerse en todos los puntos de transferencia. Una exposición momentánea durante el movimiento robótico, común si la línea no se ha cerrado completamente, puede deshacer el trabajo de calentamiento y provocar óxidos subsuperficiales que degradan la vida a la fatiga.
Tomando la decisión correcta para sus objetivos de proceso
Después de revisar ambas estrategias de integración, su decisión debe alinearse directamente con sus prioridades operativas.
- Si su enfoque principal es el máximo rendimiento con calentamiento a granel uniforme: Inclínese por un horno rotativo con solera giratoria continua. Su capacidad para manejar un flujo constante de preformas bajo una atmósfera única y estable simplifica el control de la línea y asegura temperaturas de forja consistentes para grandes tiradas de producción.
- Si su enfoque principal son tiempos de ciclo ultrarrápidos y precisión en piezas individuales: Elija una celda de calentamiento por inducción de lazo cerrado. La retroalimentación de temperatura a nivel de milisegundos y la rápida entrega de energía mantendrán sus microestructuras finas y su dispersión dimensional mínima.
- Si su enfoque principal es la producción flexible de piezas mixtas: La inducción ofrece un cambio de receta más rápido, pero debe invertir en diseños de bobinas modulares y manejo programable. Los hornos rotativos son mejores cuando la familia de piezas permanece constante durante campañas largas.
Un módulo de calentamiento bien integrado, ya sea rotativo o por inducción, transforma un compacto de polvo frágil en una pieza de forja perfectamente acondicionada, justo al ritmo de la prensa. Esa sincronización es lo que separa una línea piloto de una fábrica rentable y totalmente automatizada.
Tabla resumen:
| Parámetro de integración | Horno de calentamiento rotativo | Unidad de calentamiento por inducción |
|---|---|---|
| Mecanismo de calentamiento | Calentamiento radiante continuo mediante solera/tambor giratorio | Calentamiento electromagnético rápido y localizado |
| Control de temperatura | Distribución térmica uniforme (850°C–1.150°C) | Ajuste de lazo cerrado pirométrico en milisegundos |
| Protección de atmósfera | Purga de gas sellada continua (inerte/reductora) | Calentamiento rápido bajo cubierta de gas inerte localizado |
| Ideal para | Familias de piezas constantes de alto volumen | Tiempos de ciclo rápidos, precisión de pieza individual y cambios rápidos de receta |
| Limitación clave | Mayor huella y tiempos de arranque más largos | Diseño de bobina dependiente de la geometría y mayor herramental inicial |
Optimice sus líneas avanzadas de tratamiento térmico y polvos con KINTEK
Lograr una uniformidad térmica precisa y una integración de línea impecable requiere una tecnología de calentamiento robusta y de alto rendimiento. En KINTEK, nos especializamos en equipos de laboratorio integrales y hornos de alta temperatura avanzados, incluyendo sistemas rotativos, de atmósfera, de vacío, de tubo, de mufla, CVD y de fusión por inducción personalizables, diseñados para satisfacer sus necesidades metalúrgicas exactas.
Ya sea que esté escalando un proceso de metal en polvo o refinando una investigación de laboratorio especializada, nuestro equipo de ingeniería está aquí para ayudarlo a eliminar la variabilidad térmica y aumentar la eficiencia del procesamiento.
👉 Contacte a KINTEK hoy para discutir su solución de horno personalizada
Productos relacionados
- Horno tubular rotativo multizona de calentamiento dividido Horno tubular rotativo
- Horno rotatorio eléctrico Pequeño horno rotatorio de trabajo continuo para la calefacción de la planta de pirólisis
- Horno rotatorio eléctrico Pequeño horno rotatorio Planta de pirólisis de biomasa Horno rotatorio
- Horno de Tubo Rotatorio de Funcionamiento Continuo Sellado al Vacío Horno de Tubo Giratorio
- Horno tubular rotativo de vacío para laboratorio Horno tubular rotativo
La gente también pregunta
- ¿Cuáles son las principales aplicaciones de los hornos tubulares multizona en los laboratorios universitarios? Desbloqueando la precisión en la ciencia de los materiales y la investigación energética
- ¿Cómo se utilizan los hornos tubulares multizona en la investigación de cerámica, metalurgia y vidrio? Desbloquee un control térmico preciso para materiales avanzados
- ¿Qué aplicaciones de protección ambiental utilizan hornos tubulares multizona? Desbloquee la precisión en el tratamiento de residuos y la tecnología verde
- ¿Por qué los hornos tubulares multizona son especialmente útiles para la investigación de nanomateriales? Desbloquee un control térmico preciso para una síntesis avanzada
- ¿Qué capacidades relacionadas con la temperatura hacen valiosos los hornos tubulares multizona para la investigación? Desbloquee el control térmico de precisión