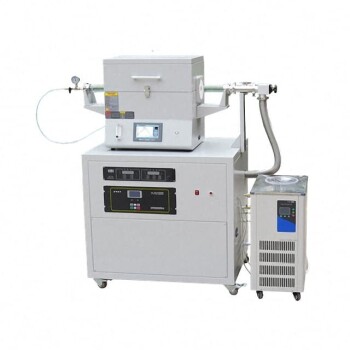
La optimización fundamental se reduce a un historial térmico controlado y a la integridad atmosférica. El tratamiento térmico posterior al proceso en hornos de atmósfera y de vacío transforma la microestructura gruesa, tensionada y anisotrópica de las piezas metálicas de Deposición de Energía Dirigida (DED) recién fabricadas en un sistema de material refinado, libre de tensiones e isotrópico. Al gestionar con precisión el calentamiento, el mantenimiento de temperatura y el enfriamiento dentro de un entorno sellado, estos hornos disuelven las fases no deseadas, liberan las tensiones térmicas bloqueadas y evitan la contaminación superficial dañina, lo que se traduce directamente en una mayor resistencia, ductilidad y resistencia a la fatiga.
Las piezas DED recién impresas sufren de deformaciones internas y microestructuras frágiles causadas por una fusión rápida y localizada. Un horno de post-procesamiento resuelve esto mediante tres acciones críticas y simultáneas: aliviar las tensiones residuales para evitar deformaciones y grietas, homogeneizar la microestructura para eliminar los puntos débiles anisotrópicos y, en el caso del vacío, desgasificar y densificar el metal para eliminar la fragilidad y la porosidad. La elección entre una atmósfera inerte y un vacío define la pureza y el límite máximo de rendimiento del componente.
El problema de las piezas recién impresas: por qué las piezas DED necesitan el horno
El post-procesamiento no es un acabado superficial; es una terapia correctiva para los defectos inherentes del proceso DED. Los gradientes de temperatura extremos crean un estado del material que es fundamentalmente inestable y mecánicamente comprometido.
El origen de las tensiones residuales destructivas
El láser o haz de electrones de alta potencia crea un pequeño baño de fusión sobrecalentado. A medida que este baño se enfría y solidifica rápidamente, se contrae contra las capas enfriadas previamente depositadas. Esta secuencia bloquea potentes tensiones internas de tracción y compresión en la pieza, lo que puede provocar deformaciones geométricas o fallos prematuros bajo carga.
Anisotropía y debilidad microestructural
La estratificación direccional de DED crea granos columnares que crecen a lo largo de la dirección de construcción. Estos granos alargados dan como resultado propiedades mecánicas anisotrópicas, lo que significa que la pieza tendrá menor ductilidad y tenacidad a la fractura cuando se someta a esfuerzos perpendiculares a la dirección de construcción. Una microestructura caótica y no uniforme también contiene a menudo fases frágiles e indeseables.
Los mecanismos de optimización de las propiedades mecánicas
El horno rediseña el material desde adentro hacia afuera. No se trata solo de aplicar calor; se trata de aplicar una receta térmica meticulosamente controlada en un entorno protector que permite cambios físicos y químicos específicos.
Proceso I: Relajación de la matriz con alivio de tensiones controlable
El horno eleva la temperatura de la pieza a un punto específico por debajo de su rango de transformación crítica, luego la mantiene y la enfría lentamente. Esto permite que la red cristalina del metal se reconfigure mediante difusión atómica, "desbloqueando" eficazmente las tensiones internas sin cambiar la geometría general de la pieza. El entorno controlado garantiza que no se produzca oxidación o formación de cascarilla superficial durante esta relajación crítica, preservando la estabilidad dimensional para componentes de tolerancia estrecha como engranajes o rodamientos.
Proceso II: Ingeniería de resistencia isotrópica mediante recristalización
A temperaturas de recocido más altas, los granos alargados y tensionados del proceso DED son reemplazados por un nuevo conjunto de granos uniformes y equiaxiales a través de un proceso de recuperación, recristalización y crecimiento de grano. Esto borra el comportamiento anisotrópico, produciendo una pieza con propiedades mecánicas uniformes en todas las direcciones. El control preciso de la temperatura del horno es innegociable aquí; dicta el tamaño final del grano, que es la palanca maestra para equilibrar la resistencia y la tenacidad.
Proceso III: Densificación y purificación química específica del vacío
Aquí es donde un horno de vacío supera a una atmósfera inerte estándar. El vacío crea un entorno de presión negativa que desencadena dos transformaciones críticas:
- Densificación inducida por calor: El mantenimiento de alta temperatura permite la unión por difusión a través de vacíos internos y microporosidad, aumentando significativamente la densidad del material. Esto mejora directamente la resistencia a la tracción, la dureza y la resistencia a la fatiga.
- Desgasificación al vacío: El vacío extrae eficientemente los gases disueltos, particularmente el hidrógeno, de la red metálica sólida. Al eliminar las fuentes de fragilización por hidrógeno, el proceso mejora fundamentalmente la plasticidad, la tenacidad y la resistencia a la fatiga del material, un beneficio que una atmósfera inerte por sí sola no puede proporcionar.
Comprender las compensaciones: atmósfera inerte frente a vacío
La elección del entorno del horno es una decisión estratégica que equilibra el costo, el rendimiento y los requisitos metalúrgicos.
La interacción pureza-superficie
Una atmósfera de gas inerte que utiliza argón o nitrógeno protege las aleaciones reactivas como el titanio de la oxidación. Sin embargo, las impurezas traza en el gas o pequeñas fugas aún pueden causar la formación de una capa alfa o una ligera decoloración, lo que puede requerir una eliminación secundaria. Un vacío, por el contrario, proporciona el mayor nivel de inercia química, dejando un acabado superficial perfectamente limpio y brillante debido al efecto de desgasificación.
Costo, complejidad y geometría de la pieza
Los hornos de vacío representan una mayor inversión de capital y requieren tiempos de ciclo más largos para bombear y calentar solo por radiación. Para aceros estructurales simples donde el acabado superficial es secundario, un horno de atmósfera controlada ofrece un rendimiento más económico y rápido. Para piezas críticas como titanio aeroespacial o implantes médicos de cobalto-cromo, la limpieza superior y la integridad estructural de un horno de vacío son obligatorias.
Tomar la decisión correcta para su objetivo
Su estrategia de tratamiento térmico posterior al proceso debe alinearse directamente con los requisitos de aplicación final del componente.
- Si su enfoque principal es la máxima vida útil a la fatiga y tenacidad: Un horno de vacío es innegociable. La combinación de desgasificación interna profunda para eliminar la fragilización por hidrógeno y la densificación para cerrar la porosidad gobierna directamente la capacidad de una pieza para soportar cargas cíclicas sin iniciar grietas.
- Si su enfoque principal es eliminar la distorsión y corregir la anisotropía: Tanto los hornos de atmósfera inerte como los de vacío pueden lograr esto mediante ciclos precisos de alivio de tensiones y recocido. La clave es la capacidad del horno para controlar perfiles lentos de rampa y mantenimiento sin exceder la temperatura crítica de la aleación, lo que degradaría la resistencia.
- Si su enfoque principal es la integridad superficial y la pureza química para aleaciones reactivas: Un horno de vacío es la solución definitiva. Evita la oxidación superficial y crea una capa superficial limpia y libre de contaminación, un resultado inalcanzable incluso por el entorno de gas inerte de mayor pureza.
En última instancia, el horno de post-procesamiento transforma una impresión DED rugosa y tensada internamente en un componente de ingeniería genuino, y su elección de control atmosférico define precisamente el nivel final de integridad metalúrgica por el que está dispuesto a pagar.
Tabla resumen:
| Característica / Proceso | Horno de atmósfera inerte | Horno de tratamiento térmico al vacío |
|---|---|---|
| Mecanismo principal | Protección con gas inerte (Argón/N2) | Mantenimiento térmico y desgasificación en alto vacío |
| Beneficios clave | Alivio de tensiones y recristalización para granos isotrópicos | Desgasificación profunda (eliminación de H2), cierre de poros y cero oxidación |
| Calidad superficial | Minimiza la formación de cascarilla y oxidación pesada | Superficie completamente brillante y libre de contaminación |
| Ideal para | Alivio de tensiones económico para piezas de acero estructural | Piezas aeroespaciales críticas e implantes médicos |
Eleve la integridad mecánica y el rendimiento a la fatiga de sus componentes metálicos impresos en 3D con KINTEK. Como líderes en equipos de laboratorio y consumibles, KINTEK ofrece una gama completa de hornos de alta temperatura, incluidos sistemas avanzados de atmósfera, vacío, mufla, tubo, rotativos, CVD y fusión por inducción, todos totalmente personalizables para cumplir con sus objetivos metalúrgicos únicos. Ya sea que necesite un alivio de tensiones preciso o una desgasificación al vacío de alta pureza para piezas críticas, nuestros expertos brindan soluciones confiables y diseñadas a medida para su proceso. ¡Contáctenos hoy para optimizar el rendimiento de su tratamiento térmico!
Productos relacionados
- Horno de tratamiento térmico al vacío con revestimiento de fibra cerámica
- 2200 ℃ Horno de tratamiento térmico al vacío de grafito
- Horno de tratamiento térmico al vacío de molibdeno
- 2200 ℃ Horno de sinterización y tratamiento térmico en vacío de tungsteno
- Horno de sinterización y soldadura para tratamiento térmico en vacío
La gente también pregunta
- ¿Cómo afecta el tratamiento térmico al vacío a la estructura de grano de las aleaciones metálicas? Lograr un control preciso de la microestructura
- ¿Cuáles son los beneficios de usar hornos de tratamiento térmico al vacío para aleaciones metálicas? Logre propiedades y rendimiento superiores del metal
- ¿Cuál es uno de los usos más importantes de los hornos de tratamiento térmico al vacío en la industria aeroespacial? Lograr una Resistencia Superior en Aleaciones Aeronáuticas
- ¿Cómo funciona un horno de tratamiento térmico al vacío? Logre resultados prístinos y de alto rendimiento
- ¿Cuál es la diferencia entre el tratamiento térmico y el tratamiento térmico al vacío? Logre propiedades superiores del metal con acabados prístinos