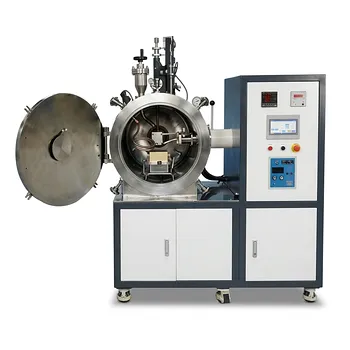
El sistema de aglutinante multicomponente es el arquitecto de todo el ciclo térmico de desaglutinado y sinterización.
En el moldeo por inyección de cerámica, la interacción entre un aglutinante polimérico principal, un aglutinante secundario a base de cera y los auxiliares de procesamiento determina directamente cada temperatura de mantenimiento, velocidad de calentamiento y elección de atmósfera en los hornos posteriores. El aglutinante secundario debe descomponerse primero para crear una red abierta de poros que permita que los gases generados posteriormente por la descomposición del aglutinante principal escapen sin agrietar ni ampollar la pieza. Como resultado, los hornos requieren controladores programables de múltiples segmentos y entornos inertes o de vacío regulados con precisión: requisitos que no proceden de las buenas prácticas genéricas, sino de la química específica de la materia prima.
La naturaleza multietapa de la eliminación del aglutinante en CIM no es una cuestión de flexibilidad, sino una exigencia estructural rígida. El aglutinante secundario se volatiliza a bajas temperaturas y crea físicamente canales de escape. Esto determina un perfil térmico con mantenimientos precisos a baja temperatura y exige una atmósfera capaz de evacuar de forma segura hasta un 40 % en volumen de aditivos orgánicos sin oxidar el polvo cerámico. No respetar esta secuencia provoca defectos catastróficos.
Por qué es crítica la eliminación secuencial del aglutinante
El aglutinante secundario: apertura de las vías de escape
El aglutinante secundario —normalmente una cera de parafina o un compuesto similar de bajo peso molecular— está diseñado para volatilizarse o pirolizarse a temperaturas relativamente bajas, a menudo entre 150 °C y 300 °C. Esta descomposición inicial crea una red interconectada de porosidad abierta en toda la pieza en verde, estableciendo la vía para toda la evolución posterior de gases. Sin este paso, la pieza permanece sellada y cualquier gas generado posteriormente quedará atrapado.
El aglutinante principal: escape sin daños
El aglutinante principal, como el polipropileno o el polietileno, requiere temperaturas más elevadas (300–500 °C) para descomponerse. Como los canales de poros abiertos ya existen, los productos gaseosos de la descomposición pueden migrar libremente hacia la superficie y ser evacuados. Si el aglutinante secundario no hubiera salido primero, la presión interna resultante provocaría grietas, ampollas o deformaciones que inutilizarían el componente.
El papel de los auxiliares de procesamiento
Componentes como los plastificantes y lubricantes también se volatilizan en intervalos de temperatura específicos. Su eliminación se integra en el programa térmico, pero el marco fundamental sigue siendo el sacrificio escalonado y secuencial del aglutinante secundario antes que el principal. Este orden químico de las operaciones no es negociable.
Cómo la química del aglutinante dirige el perfil térmico
Rampas de calentamiento de múltiples segmentos
Un controlador de temperatura programable de múltiples segmentos no es solo una comodidad: es la única forma de ejecutar la secuencia requerida. El horno debe calentarse lentamente hasta un primer mantenimiento de desaglutinado en el intervalo de descomposición del aglutinante secundario, mantenerse durante un periodo definido con precisión y, después, aumentar la temperatura hasta uno o más mantenimientos superiores para el aglutinante principal. Omitir o acortar estos mantenimientos es una invitación al desastre.
La precisión a baja temperatura es fundamental
La fase más crítica de todo el proceso suele producirse entre 150 °C y 400 °C. En este intervalo, incluso pequeñas desviaciones de temperatura pueden acelerar demasiado la descomposición o dejar residuos de aglutinante que causen problemas posteriormente. Por lo tanto, los hornos de laboratorio de alta temperatura diseñados para CIM deben ofrecer una uniformidad térmica y una fidelidad de control excepcionales en un intervalo que muchos hornos de sinterización tratan como secundario.
Del desaglutinado a la sinterización
Después de la eliminación térmica completa de los componentes orgánicos —a menudo entre el 30 % y el 40 % del volumen inicial— permanece la frágil pieza marrón, unida únicamente por una débil fricción entre partículas. El mismo horno (o una unidad posterior) debe ejecutar entonces una rampa de alta temperatura hasta alcanzar las temperaturas de sinterización cerámica (por ejemplo, 1500 °C–2000 °C) sin alterar el empaquetamiento de las partículas ni permitir que ningún vapor residual perturbe la densificación.
Control de la atmósfera: por qué no es negociable
Entornos inertes y de vacío
La mayoría de las formulaciones CIM utilizan polvos no óxidos sensibles al oxígeno, como el nitruro de silicio, el carburo de silicio o el nitruro de aluminio. Exponer estos materiales al aire durante la eliminación del aglutinante provocaría oxidación y arruinaría las propiedades finales. Por lo tanto, las atmósferas inertes (argón, nitrógeno) o el vacío son obligatorios para descomponer limpiamente el aglutinante orgánico sin contaminar la matriz cerámica. Incluso en el caso de los óxidos, un flujo inerte evita los residuos carbonosos que podrían interferir con la sinterización.
Atmósferas reductoras y límites de seguridad
En algunos casos, se utiliza una atmósfera reductora que contiene hidrógeno para eliminar residuos de carbono o reducir óxidos persistentes, dejando únicamente la cerámica deseada. Sin embargo, el hidrógeno requiere numerosos enclavamientos de seguridad, chimeneas de combustión y una construcción a prueba de explosiones. Esto puede influir considerablemente en el diseño del horno y en la decisión económica de combinar el desaglutinado y la sinterización en una sola unidad.
Dinámica del flujo y la purga de gas
La eliminación eficaz del aglutinante no depende únicamente de la química, sino también del transporte. El horno debe proporcionar un flujo de gas controlado para transportar los productos de descomposición lejos de la pieza y fuera de la zona caliente. Las bolsas de gas estancado pueden provocar la recondensación de ceras o crear una sobrepresión localizada, poniendo nuevamente en riesgo la integridad de la pieza. Los controladores de flujo másico y la gestión activa del escape se vuelven indispensables.
Comprensión de las ventajas, desventajas y dificultades prácticas
Un solo horno frente a unidades separadas de desaglutinado y sinterización
Cuando la atmósfera del proceso es completamente inerte (vacío, argón o nitrógeno), un horno de desaglutinado puede ser considerablemente más barato que un horno de sinterización de alta temperatura. Esta diferencia de coste suele justificar el uso de dos unidades separadas, liberando al costoso horno de sinterización de los largos ciclos a baja temperatura. Sin embargo, si el proceso requiere hidrógeno inflamable, las medidas de seguridad necesarias reducen la diferencia de coste y las ventajas logísticas de un único horno combinado pueden convertirse en el factor decisivo.
Residuo de aglutinante: subproducto deliberado o perjudicial
El sistema polimérico deja algo más que porosidad. Como se ha demostrado en el moldeo por inyección de polvos, el uso de polietileno de alta densidad (HDPE) como aglutinante principal puede dejar una dispersión uniforme de ceniza fina de TiO₂ (aprox. 0,2 µm) después de la eliminación en hidrógeno. Este residuo, si se gestiona cuidadosamente, puede favorecer una sinterización más uniforme y completa al recubrir las superficies de las partículas. En CIM, la elección de la química del aglutinante debe tener en cuenta si dichos residuos traza son beneficiosos o deben eliminarse por completo: otra exigencia impuesta a la atmósfera y al perfil térmico del horno.
Cuellos de botella del tiempo de ciclo
El desaglutinado es inherentemente lento; acelerarlo demasiado provoca defectos. Como el desaglutinado suele consumir más tiempo total de horno que la sinterización, puede formarse un cuello de botella del proceso. Esta realidad lleva a los fabricantes a sopesar cuidadosamente el rendimiento al decidir entre estrategias de uno o dos hornos, especialmente al pasar del prototipo a la producción.
Cómo elegir la estrategia de horno adecuada
El diseño de sus equipos de desaglutinado y sinterización debe remontarse a la química exacta del aglutinante que utiliza. Alinee su enfoque con sus materiales y objetivos de producción.
- Si su prioridad son las cerámicas no óxidas (por ejemplo, Si₃N₄, SiC): Dé prioridad a un horno con capacidad completa de vacío/gas inerte y programación de múltiples segmentos para evitar incluso trazas de oxidación durante la larga etapa de desaglutinado.
- Si su prioridad son las cerámicas oxídicas que toleran la eliminación en aire: Un horno mufla de atmósfera de aire más sencillo puede ser suficiente para el desaglutinado, pero seguirá necesitando mantenimientos de calentamiento escalonados para evitar grietas.
- Si su proceso depende del hidrógeno para controlar los residuos: Compare cuidadosamente el coste total de hornos separados frente a combinados; las mejoras de seguridad suelen reducir la diferencia de precio, haciendo viable y más sencilla de operar una única unidad combinada.
- Si está ampliando la producción: Considere un horno de desaglutinado dedicado para liberar capacidad de sinterización costosa, ya que los ciclos de eliminación a baja temperatura son el principal cuello de botella; el aumento del rendimiento suele justificar el equipo adicional.
- Si observa ampollas o grietas en las piezas actuales: Examine primero su perfil térmico: asegúrese de que exista un mantenimiento claro a baja temperatura en el intervalo de descomposición del aglutinante secundario y verifique que los caudales de gas sean suficientes para evacuar los productos de descomposición sin turbulencias.
Al aceptar que cada componente del aglutinante escribe un capítulo específico del perfil térmico, dejará de tratar su horno como un horno genérico y empezará a utilizarlo como el instrumento preciso y dirigido por la química que realmente exige el moldeo por inyección de cerámica.
Tabla resumen:
| Fase del proceso | Intervalo de temperatura | Función y mecanismo principales | Requisito esencial del horno |
|---|---|---|---|
| Eliminación del aglutinante secundario | 150 °C – 300 °C | Volatiliza la cera y los aditivos para formar una red interconectada de poros abiertos | Alta precisión a baja temperatura, mantenimientos de múltiples segmentos, purga activa de gas |
| Eliminación del aglutinante principal | 300 °C – 500 °C | Descompone las cadenas poliméricas; los gases escapan a través de los poros preformados | Velocidades de calentamiento controladas, atmósfera inerte/vacío/H₂, gestión del escape |
| Sinterización cerámica | 1500 °C – 2000 °C | Densifica la frágil «pieza marrón» para convertirla en una cerámica final de alta resistencia | Capacidad para temperaturas ultr altas, control estricto de la atmósfera de vacío/inerte |
Domine el procesamiento térmico CIM con KINTEK
No permita que una eliminación inadecuada del aglutinante provoque grietas, ampollas o cuellos de botella en la producción de cerámicas avanzadas. KINTEK se especializa en equipos de laboratorio de alto rendimiento y hornos de alta temperatura —incluidos hornos mufla, tubulares, rotativos, de vacío, de atmósfera y unidades combinadas de desaglutinado-sinterización— diseñados para ofrecer un control preciso de la temperatura en múltiples segmentos y una gestión avanzada de la atmósfera.
Tanto si trabaja con cerámicas no óxidas que requieren entornos inertes estrictos como si necesita soluciones de hornos personalizadas y adaptables para optimizar el rendimiento, nuestros expertos están aquí para ayudarle.
Póngase hoy mismo en contacto con KINTEK para obtener una solución de horno personalizada que garantice componentes CIM sin defectos y eleve la eficiencia de su laboratorio.
Productos relacionados
- Horno de mufla de alta temperatura para descongelación y presinterización en laboratorio
- Horno de sinterización dental con transformador para restauraciones de cerámica
- Sinterización de porcelana dental circonio cerámica horno de vacío de prensa
- Horno de sinterización de porcelana dental al vacío para laboratorios dentales
- Horno de tubo CVD versátil hecho a medida Equipo de deposición química de vapor CVD Máquina
La gente también pregunta
- ¿Qué fenómenos térmicos ocurren durante la eliminación del aglutinante polimérico en cuerpos cerámicos en verde? Guía de hornos de laboratorio
- ¿Qué papel juega un horno mufla de alta temperatura en la síntesis de STFO? Lograr resultados de perovskita puros
- ¿Por qué es necesario el tratamiento térmico controlado en un horno mufla para la arcilla calcinada? Lograr una actividad puzolánica óptima
- ¿Cómo facilita un horno de mufla de alta temperatura la formación de estructuras perovskita LaNbxAl1−xO3+δ? Roles Clave
- ¿Qué papel desempeña un horno de mufla de alta temperatura en la síntesis por etapas múltiples de Li0.5MnFe1.5O4? Clave para la Espinela Pura