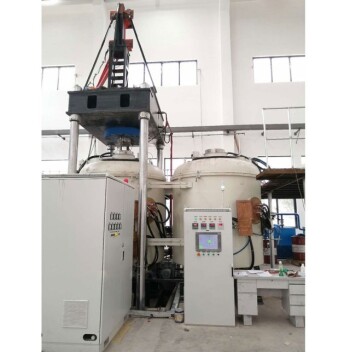
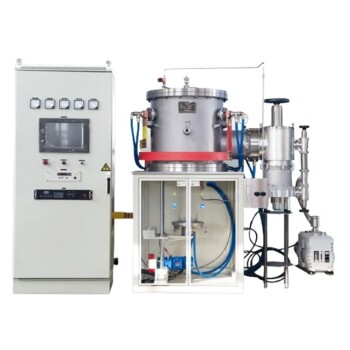
Los pasos fundamentales de la pulvimetalurgia son la mezcla, la compactación y la sinterización, y un horno de atmósfera controlada es esencial durante la sinterización para proteger las partículas metálicas de la oxidación, permitir la difusión atómica y fijar la microestructura precisa que confiere al componente final su resistencia y funcionalidad.
La pulvimetalurgia transforma polvos metálicos sueltos en piezas de alto rendimiento, pero el paso de sinterización es donde ocurre la verdadera magia. Sin una atmósfera controlada con precisión, la oxidación y la contaminación destruirían la unión entre partículas necesaria para obtener densidad, conductividad y resistencia. La atmósfera del horno no solo evita la oxidación, sino que moldea activamente la química y la microestructura de la aleación terminada.
Los tres pilares de la pulvimetalurgia
La pregunta superficial apunta directamente a un proceso simple de tres etapas. Cada paso se basa en el anterior, pero el último, la sinterización, es donde la atmósfera controlada se vuelve insustituible.
Mezcla de los precursores
Los polvos metálicos elementales o prealeados se mezclan con lubricantes y otros aditivos para crear una materia prima homogénea. Este paso asegura una composición uniforme y una buena fluidez durante la compactación.
Compactación al estado "en verde"
La mezcla de polvo se prensa en un molde rígido a temperatura ambiente, generalmente a presiones de unos 300 MPa para aleaciones de cobre. El resultado es un "compacto en verde" que mantiene su forma mediante el entrelazado mecánico y la soldadura en frío, pero que tiene una resistencia mínima.
Sinterización: La metamorfosis térmica
El compacto en verde se calienta a una temperatura elevada (a menudo entre el 70 y el 90 % del punto de fusión del metal) en un horno de atmósfera controlada. El calor desencadena la difusión atómica, formando cuellos de sinterización entre las partículas que eliminan los poros y crean un sólido denso y unido metalúrgicamente. Sin la atmósfera adecuada, toda esta transformación fracasaría.
Por qué un horno de atmósfera controlada no es negociable
La necesidad profunda detrás de la pregunta es comprender el verdadero papel del horno. No es solo un "horno con gas sofisticado". Es un reactor termoquímico de precisión que dicta las propiedades finales del material.
La amenaza de la oxidación durante el procesamiento a alta temperatura
Los polvos metálicos tienen una enorme relación superficie-volumen. A temperaturas de sinterización (850 °C para aleaciones de cobre o 1125 °C para acero), la exposición al oxígeno causaría una oxidación instantánea y catastrófica. Un horno de atmósfera controlada inunda la cámara con gases inertes o reductores (como hidrógeno seco, mezclas de nitrógeno-hidrógeno o argón) para crear una burbuja libre de oxígeno alrededor del compacto. Esto responde directamente a la necesidad superficial: el horno evita la oxidación que, de otro modo, destruiría la pieza antes de que pudiera ser útil.
Más allá de la oxidación: El papel multifacético de la atmósfera
El verdadero genio de la atmósfera controlada es su capacidad multitarea. Preside una cadena de eventos termoquímicos que definen la calidad metalúrgica.
Deslubricación: Quemar sin calcinar
Durante la fase de calentamiento, la atmósfera debe eliminar eficazmente los residuos de aglutinante y lubricante del compacto en verde. Un flujo de gas cuidadosamente gestionado arrastra los productos de descomposición sin dejar hollín de carbono o ceniza que debilitarían la unión.
Reducción de óxidos y limpieza de superficies
Incluso las películas de óxido residuales en las partículas de polvo bloquean la difusión. Las atmósferas reductoras, como el hidrógeno seco de alta pureza utilizado para aleaciones de cobre, eliminan químicamente estos óxidos, exponiendo superficies metálicas limpias. Este es un requisito previo para la formación de cuellos, los puentes microscópicos que crecen entre las partículas para aumentar la resistencia.
Transferencia de calor y uniformidad térmica
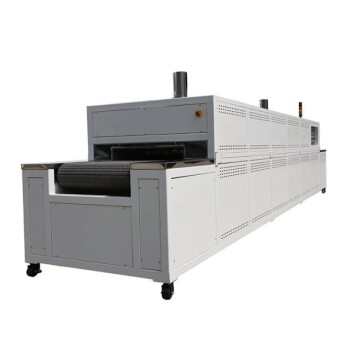
La atmósfera es el transportador invisible de calor. Un calentamiento rápido y uniforme evita gradientes térmicos que causan distorsión o una sinterización desigual. La conductividad térmica de la mezcla de gases y su patrón de flujo dentro de un horno de tubo horizontal o un horno de cinta impactan directamente en la consistencia entre piezas.
Control de elementos intersticiales y sinterizado-templado
Más allá de la oxidación, la atmósfera controla la absorción y pérdida de elementos intersticiales como el carbono y el nitrógeno. En la sinterización de acero, una atmósfera de 90 % H₂ / 10 % N₂ puede evitar la descarburación (pérdida de carbono) mientras permite velocidades de enfriamiento controladas para el sinterizado-templado, convirtiendo el horno de sinterización en una estación de tratamiento térmico combinada.
Caso práctico: Aceros aleados con cromo
El cromo tiene un apetito voraz por el oxígeno y el carbono. Sinterizar acero PM aleado con cromo bajo una atmósfera estándar convierte el cromo en óxidos inútiles mientras extrae el carbono de la matriz. Es obligatoria una atmósfera ultra seca y libre de oxígeno con un potencial de carbono controlado con precisión. Solo entonces la difusión en estado sólido del cromo en la matriz de hierro puede reducir su actividad química y suprimir la oxidación, produciendo un acero resistente y templable.
Comprender las compensaciones
Un horno de atmósfera controlada no es una solución de "conectar y usar". Exige una disciplina operativa rigurosa y conlleva compromisos de ingeniería reales.
- Costo y complejidad: Los gases de alta pureza, los monitores de punto de rocío y la construcción estanca del horno aumentan significativamente los gastos de capital y operativos.
- La selección del gas es sensible: El uso de hidrógeno con polvos reactivos (por ejemplo, titanio) puede causar la formación de hidruros y fragilización. El argón puede ser más seguro, pero es costoso y carece del poder reductor de óxidos del H₂.
- Riesgo de descarburación: Incluso las atmósferas ligeramente húmedas pueden descarburar los aceros, arruinando la templabilidad. La atmósfera debe adaptarse a las necesidades termodinámicas de la aleación.
- Caudal y uniformidad: Una mala distribución del gas crea zonas muertas con propiedades erráticas. Lograr un flujo laminar a través de un horno de cinta continuo requiere una ingeniería cuidadosa.
- Limitaciones de la ventana de proceso: La sinterización en estado sólido de compuestos de matriz reactiva (aluminio, titanio, magnesio) requiere mantenerse estrictamente por debajo del liquidus de la matriz para evitar la degradación de las fibras. Esta estrecha ventana de temperatura exige un control excepcional del horno.
Tomar la decisión correcta para su objetivo
Su aplicación dicta la estrategia de atmósfera. Adapte el entorno del horno a su necesidad profunda, no solo a su material.
- Si su enfoque principal es la conductividad eléctrica (por ejemplo, aleaciones de cobre-níquel-aluminio): Utilice una atmósfera de hidrógeno seco a 850 °C para una eliminación completa de óxidos y una sinterización sin poros, maximizando los valores IACS.
- Si su enfoque principal es la resistencia mecánica y la tenacidad en piezas de acero: Opte por una atmósfera reductora de nitrógeno-hidrógeno con un control preciso del potencial de carbono para evitar la descarburación y permitir el sinterizado-templado.
- Si su enfoque principal es el procesamiento de aceros PM aleados con cromo: Invierta en atmósferas ultra secas y libres de oxígeno y en la monitorización del punto de rocío para liberar el potencial de fortalecimiento del cromo sin oxidación.
- Si su enfoque principal son los compuestos avanzados con fibras reactivas: Manténgase en la sinterización en estado sólido bajo gas inerte de alta pureza, manteniéndose por debajo del liquidus de la matriz para preservar la integridad de la fibra y una dispersión uniforme.
Un horno de atmósfera controlada no es un accesorio periférico, es el corazón palpitante del proceso de pulvimetalurgia, transformando compactos en verde frágiles en materiales funcionales y de ingeniería.
Tabla resumen:
| Etapa del proceso / Rol de la atmósfera | Mecanismo y función principal | Beneficio para el material y rendimiento |
|---|---|---|
| 1. Mezcla de polvos | Mezcla de polvos elementales con lubricantes/aditivos | Asegura una composición química uniforme y fluidez |
| 2. Compactación | Prensado en frío de la mezcla de polvo en moldes (~300 MPa) | Crea un "compacto en verde" que mantiene la forma mediante entrelazado mecánico |
| 3. Sinterización | Calentamiento al 70–90 % de la temperatura de fusión para impulsar la difusión atómica | Forma cuellos entre partículas, eliminando poros y ganando resistencia |
| Protección contra la oxidación | Inundación de la cámara con gas inerte/reductor (H₂, N₂, Ar) | Evita la oxidación catastrófica a altas temperaturas |
| Deslubricación y limpieza de superficies | Descomposición térmica y eliminación de óxidos mediante H₂ seco | Elimina residuos de aglutinante y expone superficies metálicas prístinas para la unión |
| Control de microestructura y carbono | Gestión precisa de la relación de gases y del punto de rocío | Evita la descarburación y permite el sinterizado-templado integrado |
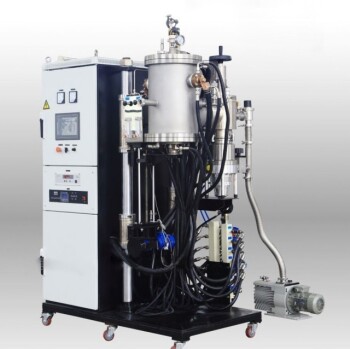
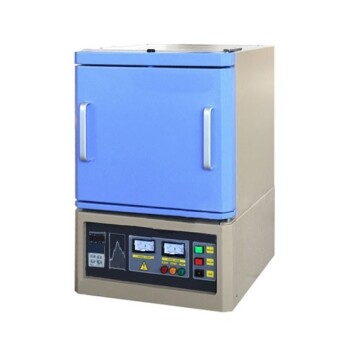
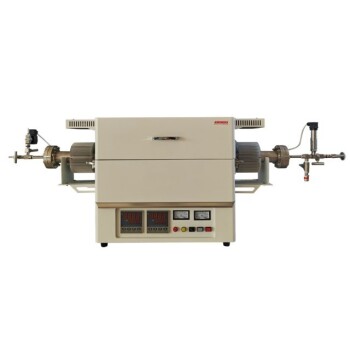
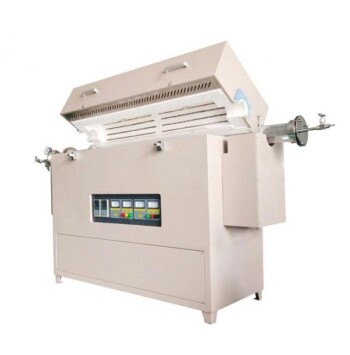
Optimice su sinterización por pulvimetalurgia y logre componentes metálicos de alta densidad y sin defectos con KINTEK. Como especialistas de confianza en equipos de laboratorio y consumibles, KINTEK ofrece una gama completa de hornos de alta temperatura (incluyendo hornos de atmósfera, de tubo, de vacío, de mufla, CVD, rotatorios y de fusión por inducción), todos totalmente personalizables para cumplir con sus requisitos exactos de control de gas, uniformidad de temperatura y aleación. Eleve la calidad de su investigación de materiales y fabricación: ¡contacte a nuestros expertos en hornos hoy mismo!
Productos relacionados
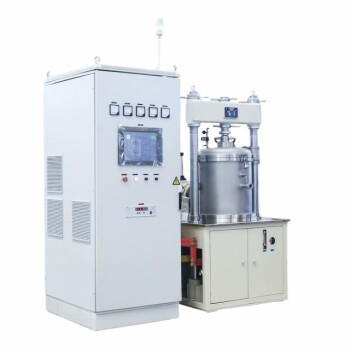
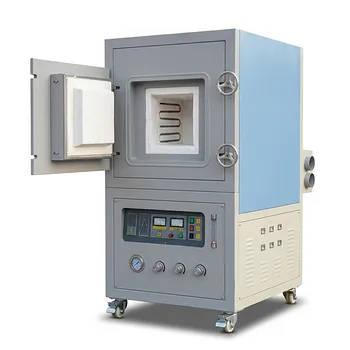
- Horno de atmósfera controlada de nitrógeno inerte a 1200 ℃
- 1400℃ Horno de atmósfera de nitrógeno inerte controlada
- 1700℃ Horno de atmósfera de nitrógeno inerte controlada
- Horno de atmósfera controlada con cinta de malla Horno de atmósfera inerte de nitrógeno
- Horno de atmósfera controlada de nitrógeno inerte e hidrógeno
La gente también pregunta
- ¿Qué condiciones de atmósfera controlada en horno se requieren para la sinterización de compactos de aleaciones de cobre mediante pulvimetalurgia? Configuración ideal
- ¿Por qué se requiere un horno de atmósfera controlada para el desaglutinante 316L? Garantizar la integridad estructural y cero grietas
- ¿Cómo afecta la introducción de gases reactivos en un horno de atmósfera controlada a la densificación y el engrosamiento de la cerámica?
- ¿Qué Papel Juegan un Horno de Atmósfera Controlada y un Tanque de Temple al Aceite en el Tratamiento Térmico del Acero AISI 5140?
- ¿Cuáles son las consideraciones operativas para un horno de atmósfera controlada? Factores clave para el procesamiento de materiales